
מדפסות תלת מימד, כמו כל ציוד אחר, עלולות להיתקל בבעיות ותקלות. לכן, עליכם לדעת כיצד לבצע תחזוקה נאותה כדי למנוע בעיות, כמו גם פתרונות אפשריים לתקלות וחלקי חילוף זמינים למדפסות תלת מימד להחלפת רכיבים פגומים בעת הצורך. תלמדו את כל זה במדריך מקיף זה.
לא נמצאו מוצרים.
חלקי החילוף הטובים ביותר למדפסות תלת מימד
הנה כמה המלצות לחלקי חילוף למדפסות תלת-ממד שידריכו אתכם, אם כי לא כולם תואמים לכל דגם של מדפסת תלת-ממד:
סוגריים / לוחית כרכרה
לא נמצאו מוצרים.
מיטה
לא נמצאו מוצרים.
יריעת PEI לשיפור ההדבקה והסרת חלקים
לא נמצאו מוצרים.
פִּלוּס
לא נמצאו מוצרים.
להדפיס לוחית בסיס
לא נמצאו מוצרים.
משחה תרמית
לא נמצאו מוצרים.
אקסטרודר או hotend
לא נמצאו מוצרים.
בוקווילות
לא נמצאו מוצרים.
צינור PTFE
לא נמצאו מוצרים.
מחבר פנאומטי
לא נמצאו מוצרים.
ספק כוח למדפסת תלת מימד
לא נמצאו מוצרים.
מָנוֹעַ
לא נמצאו מוצרים.
חגורה משוננת
לא נמצאו מוצרים.
פוליס
לא נמצאו מוצרים.
נושא או נושא
לא נמצאו מוצרים.
מפזר חום
לא נמצאו מוצרים.
ונטלדור
לא נמצאו מוצרים.
גיליון FEP
לא נמצאו מוצרים.
לובריקנטה
לא נמצאו מוצרים.
תרמיסטור
לא נמצאו מוצרים.
מסך LCD
לא נמצאו מוצרים.
מנורת חשיפת UV
לא נמצאו מוצרים.
מיכל שרף
לא נמצאו מוצרים.
אביזרים וכלים נוספים
ערכת חותך חרירי סתימות
טיפים לפתיחת סתימה בפיה האקסטרוזציה, הסרת מכשולים או קרישי חוט מוצק שעלולים לחסום את הפתח.
לא נמצאו מוצרים.
ערכת כלי חילוץ וניקוי
סט כלים שיעזור לכם בניקוי , פירוק חלקים ותיקון של מדפסת התלת-ממד שלכם.
לא נמצאו מוצרים.
ערכת משפכים ומסננים לשרף
ערכת משפך וסינון למזיגת שרף והסרה של חלקיקים מוצקים. אלה יעזרו לכם הן למזוג את השרף למיכלי המדפסת והן להחזירו למיכל אם תרצו לאחסן אותו.
לא נמצאו מוצרים.
אחסון נימה יבש ובטוח
ניתן למצוא שקיות ואקום לאחסון חוטים ללא לחות או אבק כאשר יש לכם מספר סלילים ולא מתכוונים להשתמש בהם למשך תקופה ממושכת . לגבי שרף, הדרך הטובה ביותר לאחסן אותו היא במיכל המקורי שלו.
לא נמצאו מוצרים.
מצד שני, לחות יכולה להשפיע על חוטי הדפסה תלת-ממדיים . זו הסיבה שנמכרים קופסאות ייבוש, אשר ישקמו את חוטי ההדפסה למצב תקין, ובכך חוסכות חוט לח.
לא נמצאו מוצרים.
תחזוקה של מדפסות תלת מימד
-

- כִּיוּל. מחבר: Stemfie3D
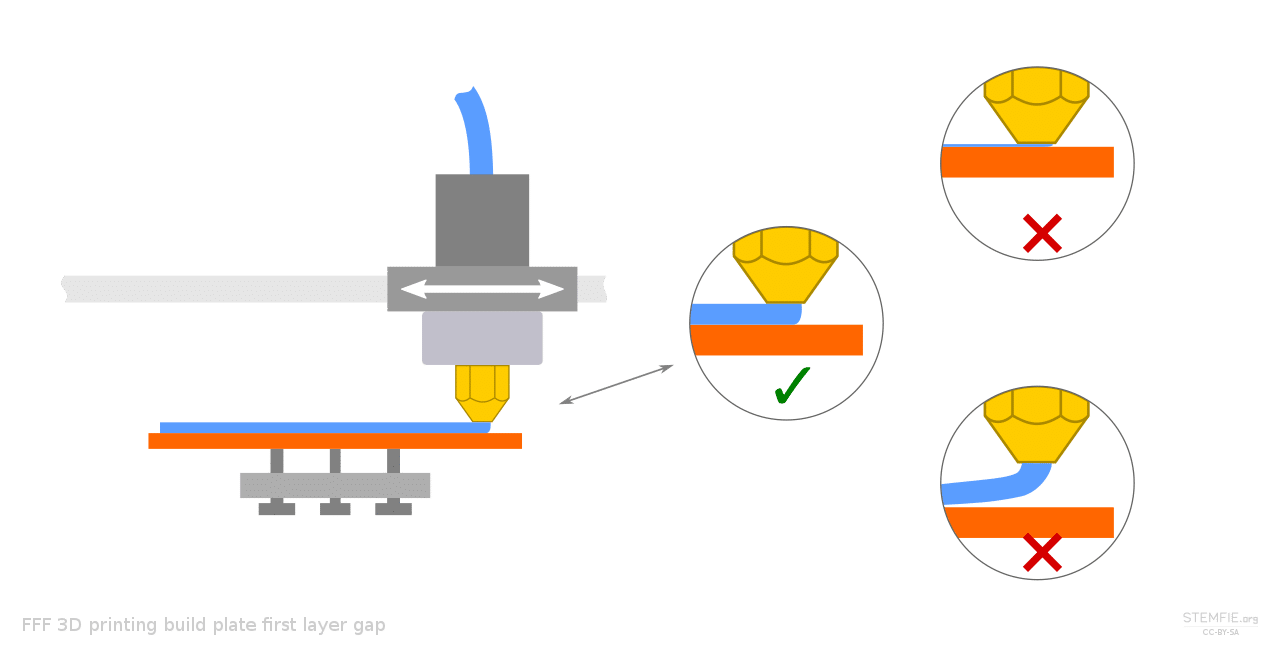
-
- כִּיוּל. מחבר: paulo@kiefe.com
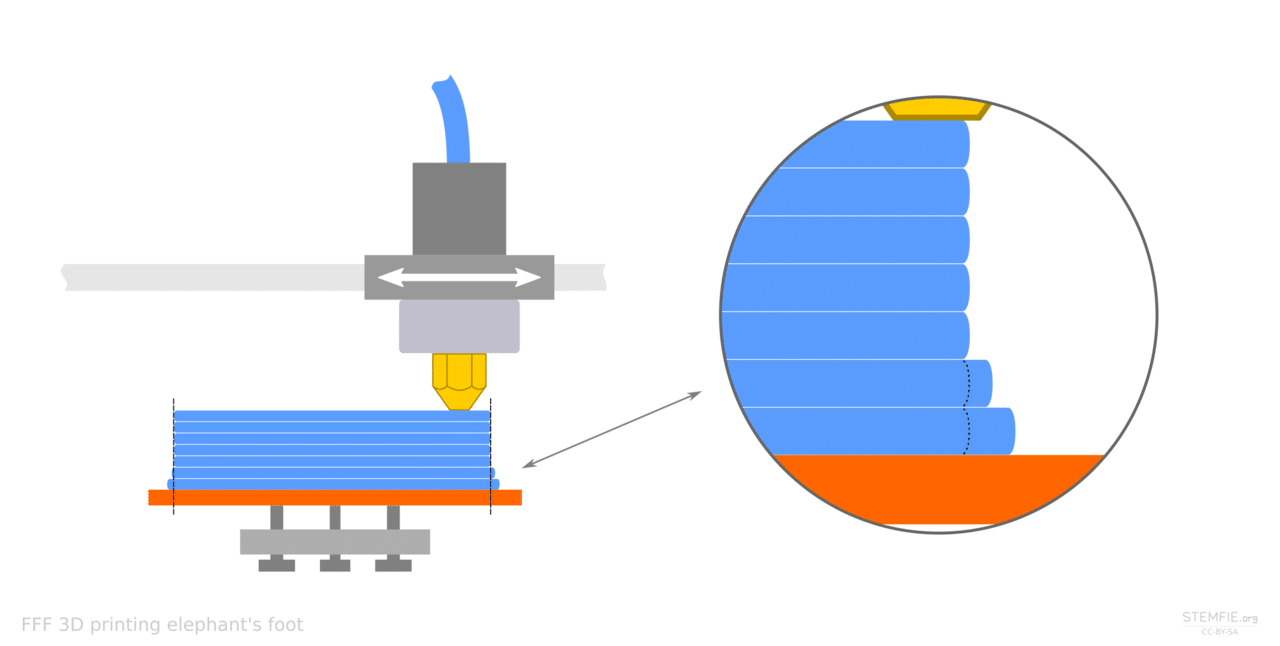
-
- כִּיוּל. מחבר: Stemfie3D
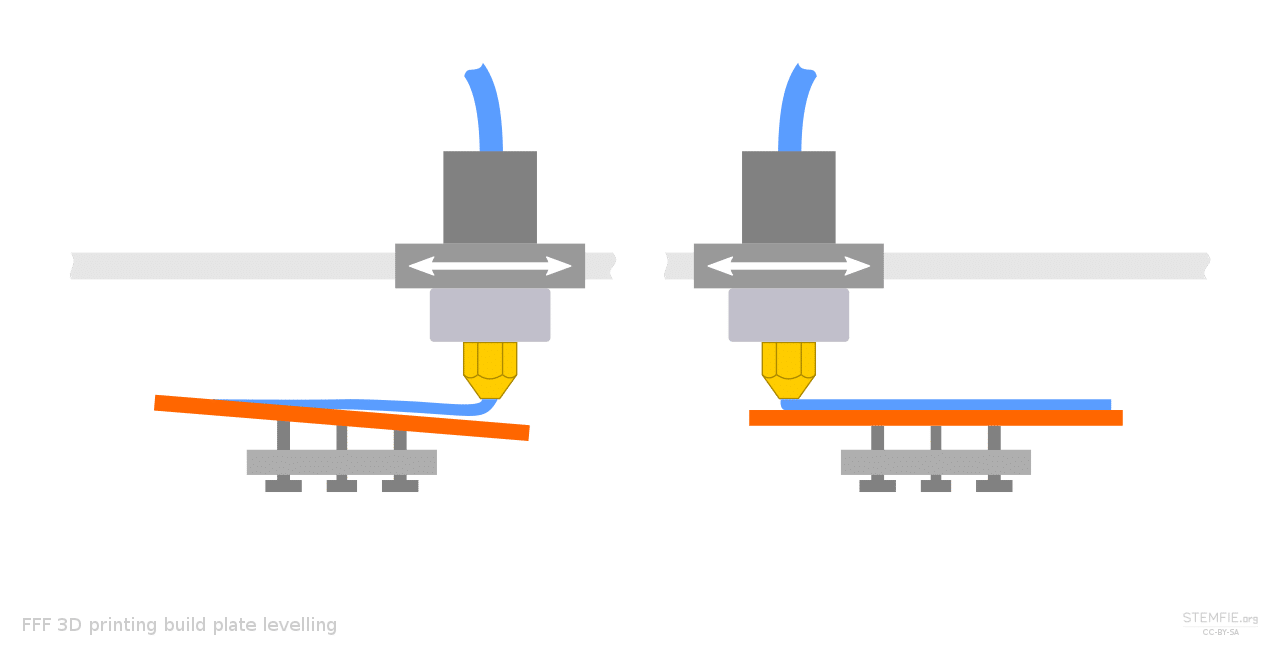
-
- כִּיוּל. מחבר: Stemfie3D
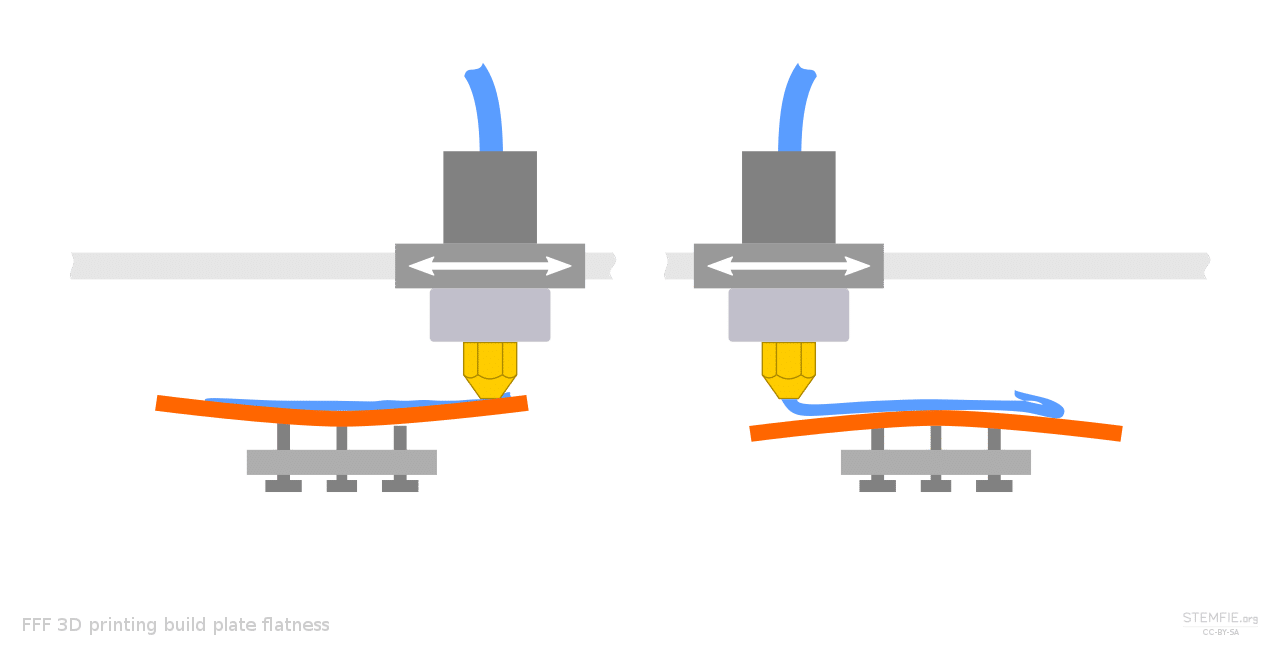
-
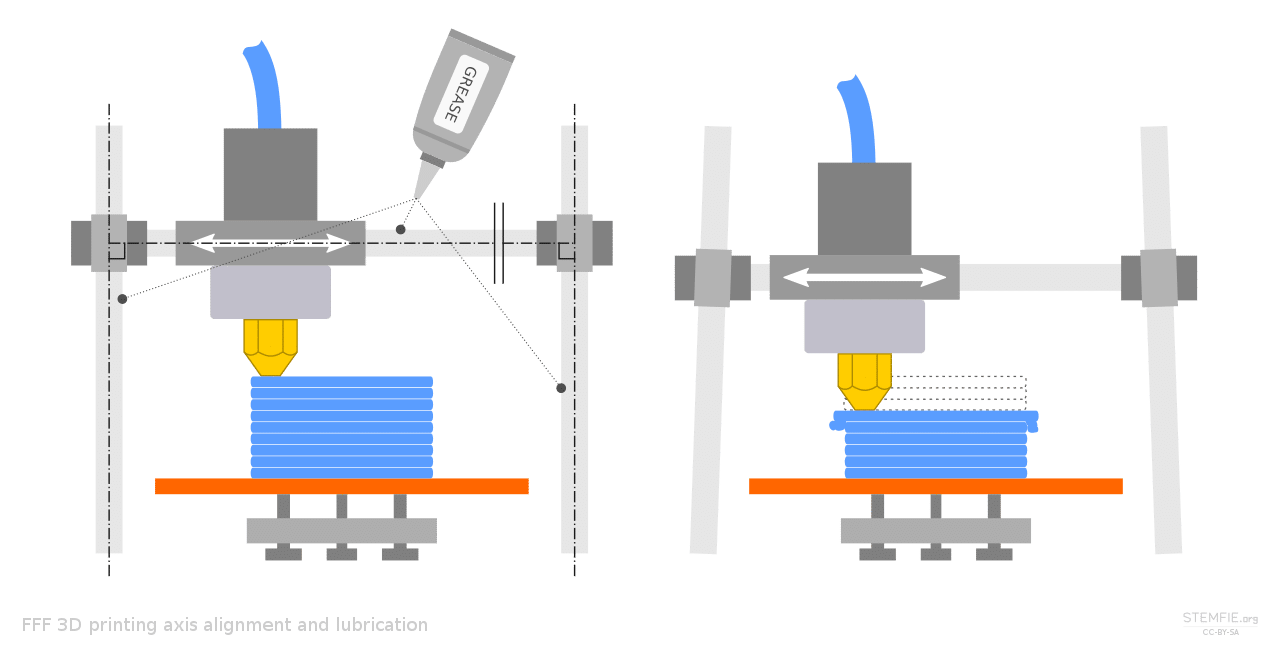
- סִיכָה. מחבר: paulo@kiefe.com
-
- כִּיוּל. מחבר: Stemfie3D

-

- כִּיוּל. מחבר: paulo@kiefe.com
-

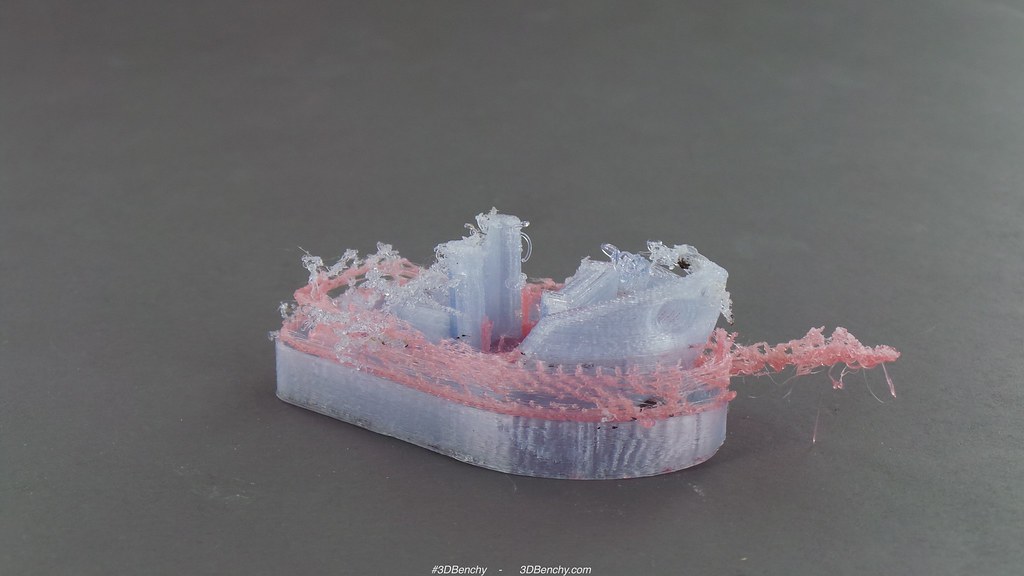
- חלק נכשל עקב כיול והגדרה לקויים
מניעה תמיד עדיפה על תיקון. זו הסיבה שתחזוקה נאותה של ציוד הדפסה תלת-ממדית כה חשובה . בעזרת תחזוקה נאותה, ניתן לעכב את השבירה והבלאי של חלקים, וכן למנוע בעיות מסוימות. בסופו של דבר, המאמץ המושקע בתחזוקת מדפסת תלת-ממדית יתורגם לפרודוקטיביות רבה יותר וחיסכון בעלויות לטווח ארוך.
פילוס או כיול של המיטה
שמירה על משטח ישר כראוי היא חיונית ויש לבצעה באופן קבוע. חלק ממדפסות התלת-ממד כוללות יישור משטח אוטומטי או חצי אוטומטי (נגיש דרך תפריט הבקרה של המדפסת), מה שמבטל את הצורך ביישור ידני. עם זאת, אם למדפסת שלך אין תכונה זו, תצטרך לכייל את המשטח באופן ידני כדי למנוע עיוות, שכבות ראשונות לא אחידות או הידבקות לקויה.
לפני היישור, חשוב לוודא שמשטח המיטה נקי לחלוטין, ובמידת האפשר, עדיף לבצע את היישור כשהמיטה חמה . בדרך זו, היא תהיה בטמפרטורת ההדפסה, מה שימנע חוסר יישור עקב התפשטות החומר. עם זאת, בדרך כלל לא תבחינו בהבדל רב בין יישור קר למשטח חם.
לצורך יישור ידני, תצטרכו להשתמש בגלגלי או ברגים לכוונון שבדרך כלל יש בבסיס המדפסות. פשוט הזיזו אותם לצד אחד או השני כדי להרים או להוריד את הפינות וליישר את ההדפסה. זכרו שעליכם להשתמש בחמש נקודות ייחוס: ארבע הפינות והמרכז. ואם, לדוגמה, גובה השכבה הוא 0.2 מ"מ, המרחק בין פיה האקסטרודר למצע בכל הנקודות צריך להיות בין 0.1 ל-0.2 מ"מ.
חלק מהמשתמשים משתמשים בטריק ליישור: הם מפעילים את המדפסת ומורידים את המהירות למקסימום בזמן הדפסת השכבה הראשונה. במהלך התהליך, הם בודקים עובי שכבה לא אחיד ומיישרים ידנית את המדפסת עד שהיא שטוחה לחלוטין.
זכרו לפלס את המיטה לפחות פעם אחת לאחר שדרוג חומרה, בהתקנה הראשונית, בעת שימוש בחומרים בעלי הצטמקות גבוהה כמו ניילון או פוליקרבונט, או בעת התקנת יריעות PEI.
כיול ציר
ניתן לעשות זאת ביתר קלות באמצעות חלק מהפונקציות של המדפסת עצמה, או באופן ידני. לפעמים, כיול לקוי אינו רק עניין של התאמות, אלא של צירי XYZ פגומים או שחוקים , שעשויים להזדקק להחלפה. כדי לבדוק את הכיול, ניתן להוריד קוביית כיול ולהדפיס אותה כדי לראות את התוצאות.
שמור על הידבקות טובה
השכבה הראשונה משפיעה על שאר החלק המודפס. יתר על כן, אם אין הידבקות טובה, היא עלולה להתנתק או לזוז במהלך ההדפסה, מה שמוביל לעיוות (במיוחד בחומרים כמו ABS). לכן, המשטח חייב להיות נקי ככל האפשר.
- מחק אבק, שמנים אורגניים מהעור שלנו כשאנחנו נוגעים במיטה ולכלוך שהצטבר עם מטלית מיקרופייבר או כותנה. ניתן להשתמש באלכוהול ניקוי כמו IPA למיטות העשויות מזכוכית.
- אם אתה משתמש מדבקות או קלטות כדי לשפר את ההדבקה של המיטה, יתכנו שאריות דבק שכדאי לגרד ולשטוף במים וסבון בכיור (הוצאת המיטה ממדפסת התלת מימד). כמו כן, כדאי להחליף את הדבק אם יש פגמים שעלולים להשפיע על השכבה הראשונה.
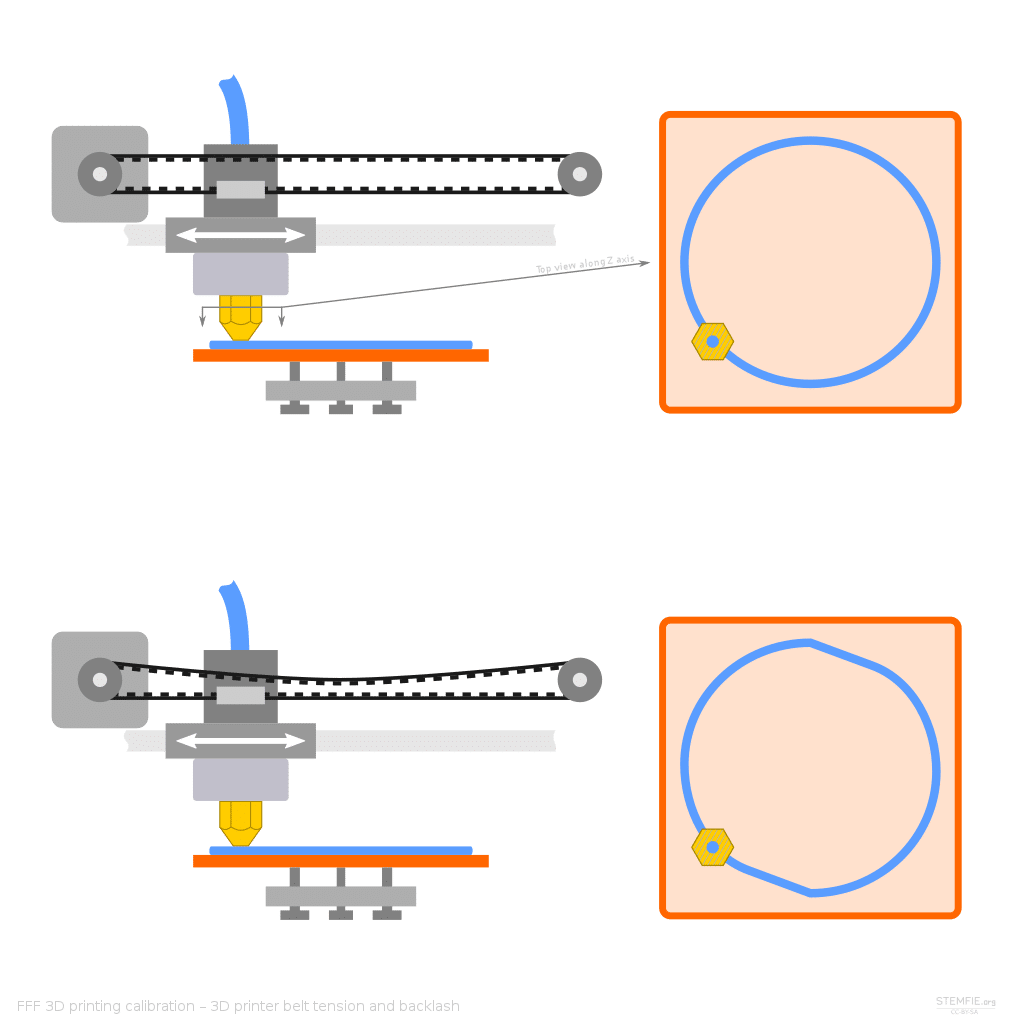
התאמת מתח רצועת טיימינג
מדפסות תלת-ממד ביתיות רבות משתמשות ברצועות שיניים על לפחות שני צירים. רצועות אלו קלות משקל ומאפשרות תנועה יעילה. עם זאת, לתנועה אופטימלית, יש למתוח אותן מדי פעם כדי למנוע בעיות.
- מְשׁוּחרָר: כשהוא רפוי מדי הוא עלול להתקלקל ולשחק את השיניים, בנוסף הוא לא יגיב באותה מהירות לשינויים פתאומיים במהירות ובכיוון, מה שמשפיע על איכות החלק.
- אלטה טנסיון: זה יגרום לו להישבר (למרות שרבים מהם עשויים מגומי ומחוזקים בפיברגלס או פלדה) או לאלץ חלקים אחרים, כמו מיסבים או גלגלות, בנוסף לאלץ את המנועים יותר. וזה יכול להוביל גם לפגמי שכבות, מידות לא מדויקות וכו'.
כדי למתוח אותם כראוי, יש לפעול לפי המדריך למשתמש עבור הדגם הספציפי שלכם. בדרך כלל יש להם מותחן רצועה מובנה שקל מאוד להשתמש בו. תצטרכו רק לכוון בורג אחד ; יש אחד על כל רצועה.
מְשׁוּמָן
חשוב מאוד לא להשתמש במוצרים כגון 3 ב-1, WD-40 ומוצרים דומים , מכיוון שהם לא רק יפריעו לשימון המדפסת כראוי, אלא גם עלולים להסיר שאריות של חומר סיכה.
ישנם סוגים רבים ושונים של גריז וחומרי סיכה זמינים , לכן ודאו שאתם משתמשים בזה המומלץ על ידי יצרן המדפסת התלת-ממדית שלכם, מכיוון שחלקם עשויים להיות טובים יותר מאחרים. חלק מהאפשרויות הפופולריות ביותר כוללות גריז ליתיום לבן, חומרי סיכה יבשים כמו אלה המבוססים על סיליקון או טפלון, וכן הלאה.
יש להחיל את תהליך הסיכה או הגריז על החלקים הנעים הזקוקים לכך , ובכך למנוע התחממות יתר של המנועים עקב חיכוך, פגמים במשטח ההדפסה או רעש:
- מוטות עם מיסבים או מיסבים ליניאריים
- מסילות או מסילות
- מחליקים של משאית
- ברגים בציר Z
אם בילית זמן רב מבלי לשמן את רכיביו, סביר להניח שתצטרך להחליף חלקים מסוימים כי הם לא יהיו במצב מושלם.
ניקוי הזרבובית
זהו אחד החלקים החשובים ביותר, אך לעתים קרובות מוזנחים אותו עד שהוא נסתם. יש לנקות גם את פיה האקסטרודר לפני תחילת ההדפסה . פעולה זו תסיר כל חוט מוצק שנותר שעשוי להידבק אליו ועלול להשפיע על ההדפסה. ניתן להשתמש בערכת ניקוי פיה או חוט ניקוי לשם כך.
כמה המלצות הן:
- אולי גם שמת לב לזה כמה מדפסות תלת מימד נימה "מזילות ריר" קצת לפני שמתחילים להדפיס. כלומר, הם מפילים חוט של נימה מותכת שכדאי להסיר מהפלטפורמה לפני שהוא נדבק ויכול לחתוך את השכבה הראשונה של החלק שיודפס.
- לאס כתמי דיס חיצוניים גם חשובים. זה לא עניין אסתטי, זה כדי למנוע מהזרבובית להתקלקל או מהחדר להתחיל להריח של פלסטיק שרוף. לניקוי נכון, מחממים את המכבש ולאחר מכן יש להבריש עם מברשת זיפים מתוך ערכת הניקוי. אתה יכול גם להיעזר בפינצטה או בד עבה, להיזהר לא לשרוף את עצמך.
- נקה גם את בלוק המחמם.
- אם אתה חושד שיש חסימה, אתה צריך לעשות מיצוי קר, אם אתה יכול. אם לא, אתה יכול להשתמש בחוטי נימה בטמפרטורה גבוהה כגון ABS או PETG כדי לנסות לשחרר סתימות, או בחוטי הניקוי הספציפיים שקיימים בשוק. כדי להימנע מבעיות חסימה אלו, זכור תמיד להגדיר את טמפרטורת ההיתוך המתאימה לחומר שבו נעשה שימוש.
הודות לתחזוקה זו ניתן להימנע מטפטוף של הפילמנט, גרגירים על פני השטח של החלקים המודפסים, חסימות, נזילות וגם בעיות כגון תת-שיחול או שיחול יתר.
תחזוקת נימה
יש לתחזק את הפילמנט כראוי, או ליתר דיוק, לאחסן אותו כראוי . לחות ואבק הם שניים מהגורמים המשפיעים ביותר על הפילמנט. אחסון לא נכון יכול להוביל לסתימת פיה, דליפות, חיכוך מוגבר בצינורות שדרכם עובר הפילמנט, וקרימה עקב לחות.
לשם כך, ניתן להשתמש בקופסאות הייבוש ושקיות הוואקום שהוזכרו לעיל, כמו גם בשימוש בארונות מסנני אוויר עבור מדפסת התלת-מימד שלכם.
החלפת זרבובית
מעת לעת, תצטרכו להחליף את פיה האקסטרוזיה במדפסת התלת-ממד שלכם. זו אינה בעיה במדפסות שרף, למרות שיש להן חסרונות אחרים, כמו הצורך להחליף את מקור האור. לפעמים, בדיקה אם יש צורך להחליף את הפיה היא פשוטה כמו התבוננות במראה שלה; היא איבדה את צבעה המקורי ותראה כתמים או נזק לפני השטח.
זה תלוי בשימוש, אבל אם משתמשים בו לעתים קרובות, מומלץ להחליף אותו כל 3 עד 6 חודשים . כאשר משתמשים רק ב-PLA, חלקים אלה נוטים להחזיק מעמד זמן רב יותר.
זכרו שניתן למצוא שני סוגים של חרירים:
- פליז: הם זולים מאוד וטובים לחוטים שאינם שוחקים, כגון PLA ו-ABS.
- פלדה מוקשה: זוהי האפשרות הטובה ביותר עבור תרכובות שוחקות אחרות, המעכבת את הצורך בהחלפת הזרבובית.
החלפת הפיה הזו פשוטה כמו שחרור הברגת הפיה הקיימת והברגת החדשה על ראש האקסטרוזיה. עם זאת, הן חייבות להיות תואמות.
ניקוי מיטות
תמיד מומלץ לנקות את משטח ההדפסה בעזרת מטלית כותנה לאחר כל הדפסה. ניגוב עם המטלית בדרך כלל מספיק, אם כי כתמים או סימנים עשויים להישאר. במקרה כזה, ניתן להשתמש בכרית קרצוף או ספוג עם מעט סבון ומים, ולהסיר תחילה את משטח ההדפסה כדי למנוע הרטבה של מדפסת התלת-ממד. לפני החזרת המשטח למקומו, ודאו שהוא יבש לחלוטין.
ניקוי חיצוני (כללי)
אם אתם מתכוונים לנקות את החלקים החיצוניים של המדפסת, השתמשו במטלית מיקרופייבר או כותנה נטולת סיבים . ניתן להשתמש בחומר ניקוי, אך אם המשטחים עשויים מפוליקרבונט או אקריליק, כגון כיסויי מדפסות SLA, LCD ו-DLP, הקפידו לא להשתמש במוצרים המכילים אלכוהול או אמוניה, מכיוון שאלה יפגעו במשטחים.
ניקוי מסוג זה חשוב כדי למנוע הצטברות של לכלוך על המסילות או חלקים אחרים, דבר שעלול לגרום להתחממות יתר, תנועות לא מדויקות, עיוותים בחלקים, רעידות ורעשים מוזרים בעת ההדפסה.
ניקוי פנימי
ניקוי מה שמוסתר חשוב גם לתחזוקה טובה. רכיבים נסתרים מסוימים, כגון מעגלים מודפסים, מאווררים וצלעות קירור, יציאות וכו', יכולים לצבור כמויות גדולות של אבק ולכלוך, מה שמוביל לבעיות נפוצות כמו:
- קירור לקוי עקב העובדה שהמאווררים לא מסתובבים טוב בגלל לכלוך על הציר או המיסבים. ואפילו שהכיור סתום.
- אשכולות שעלולים ליצור בעיות קצר חשמליות במערכות אלקטרוניות. הוא יכול גם לצבור לחות מחומרים אורגניים בלכלוך ולפגוע בלוח האלקטרוני.
- הצטברות על גלגלי שיניים ומנועים המונעת פעולה חלקה.
כדי למנוע זאת , ניתן להשתמש במברשת קטנה כדי לנקות את פני השטח של רכיבים אלה. ניתן גם להשתמש בשואב אבק קטן או אפילו בתרסיס CO2 כדי לנקות אזורים פחות נגישים.
לנקות את השרף
עבור כתמי שרף או סימנים, אין להשתמש במים או בכל חומר ניקוי ביתי כדי להסירם. לניקוי, השתמשו במטלית מיקרופייבר או כותנה כדי לנגב את המשטח. אם הכתם עקשן, הרטיבו את המטלית באלכוהול איזופרופילי.
עדכון קושחת מדפסת תלת מימד
ולבסוף, חביב, כדאי גם לבדוק שהקושחה של מדפסת התלת-ממד שלכם מעודכנת . אם אין לכם את הגרסה העדכנית ביותר, כדאי לעדכן אותה. יצרני מדפסות ידועים רבים בדרך כלל משחררים גרסאות חדשות בערך כל שישה חודשים.
עדכונים אלה עשויים להביא כמה שיפורים כגון:
- תיקוני באגים מגרסאות קודמות
- ביצועים טובים יותר
- תכונות נוספות
- תיקוני אבטחה
כדי לעדכן את הקושחה של מדפסת התלת-ממד שלך, תצטרך :
- מחשב שממנו ניתן להוריד ולהתקין את עדכון הקושחה.
- הורד והתקן Arduino IDE, למקרה שמדפסת התלת מימד שלך מבוססת על לוח ארדואינו.
- כבל USB לחיבור המדפסת והמחשב.
- שמור את המידע הטכני של מדפסת התלת-ממד שלך בהישג יד (מ"מ של מדרגים ומחלצים XYZ, מרחק נסיעה מירבי בציר, קצב הזנה, תאוצה מקסימלית וכו').
- הקובץ שהורד עם גרסת הקושחה החדשה. זה יהיה תלוי במותג ובדגם המדפסת שלך. אתה צריך לחפש את המתאים, אבל תמיד להוריד מאתרים רשמיים, לא מאתרי צד שלישי.
הנה כמה קישורים שימושיים לעדכוני תוכנה וקושחה שונים:
מדריך לאבחון ותיקון בעיות נפוצות במדפסת תלת מימד

אפילו עם תחזוקה מושלמת, מערכות בסופו של דבר ייכשלו או יתקלקלו , וזה הזמן שבו אתם צריכים לדעת כיצד לאבחן בעיות ולתקן את מדפסת התלת-ממד שלכם. כמו כן, זכרו ש-SLA, DLP וטכנולוגיות אחרות אינן זהות. לכל אחת מהן יש קבוצת בעיות משלה. כאן נסקור את הבעיות הנפוצות ביותר, רבות מהן במדפסות פילמנט או שרף לשימוש ביתי, שהן הנפוצות ביותר.
מדוע מדפסת התלת מימד שלי לא מדפיסה?
לבעיה זו יש אחת הסיבות האפשריות ביותר , שכן היא יכולה לנבוע כמעט מכל דבר. בדוק את הדברים הבאים:
- ודא שהמדפסת מותקנת ומחוברת כהלכה.
- בדוק שהמתח למדפסת תקין ושהיא מופעלת.
- יש לך נימה? אחת הסיבות האבסורדיות ביותר היא בדרך כלל היעדר חוט נימה. טען מחדש נימה חדשה ונסה שוב.
- אם יש נימה, נסה לדחוף את נימה ידנית. לפעמים יכול להיות אזור בעייתי בצינור שהוא לא עובר דרכו היטב והכוח הזה יספיק כדי לעבור את האזור הזה.
- בדוק גם אם מנוע הזנת החוטים מסתובב וגלגל הדחיפה מסתובב.
- עיין במסך המדפסת כדי לראות אם יש מידע שימושי או קוד שגיאה כדי לראות מה זה אומר.
הזרבובית נמצאת במרחק לא מתאים מהמיטה
בין אם הפיה קרובה מדי למיטה ומונעת מהפלסטיק המודפס להשתחרר, או רחוקה מדי ומדפיסה ממש באוויר , זוהי בעיית כיול של המיטה. ניתן למצוא הוראות ליישור המיטה בסעיף התחזוקה לפתרון בעיות.
חוט נביס או חלקים חסרים
מדפסות זולות יותר משתמשות לעתים קרובות בגלגל שיניים כדי לדחוף את הפילמנט קדימה ואחורה, אך גלגלי שיניים אלה עלולים לפגוע בפילמנט כשהם עוברים דרכו, או אפילו לחתוך אותו. במקרה כזה:
- הקפד לבדוק את הציוד לנשיכה תקינה, או לוודא שהציוד לא התפרק או נשבר.
- מערכת הנחיית נימה עם בעיות. חשבון:
- מכבש ישיר - ייתכן שגלגלת המנוע אינה תקינה וצריך להחליף אותה, או ששיני ההילוכים נשחקו ויש צורך בהחלפה. יכול להיות גם שהמצלמת לא מפעילה מספיק לחץ.
- בודן: זה יכול להיות בגלל שהברגים שמהדקים את החוט רופפים מדי, או שהמיסב שדוחף את החוט אינו מסתובב בצורה חלקה. הדק את הברגים או החלף את המיסב.
- טמפרטורת שחול לא תקינה עבור החומר המשמש.
- מהירות שחול גבוהה מדי, נסה להפחית אותה.
- השתמש בזרבובית בקוטר קטן יותר מזו שהוגדרה בהגדרות ההדפסה.
המדפסת משאירה את החלק המודפס באמצע
כאשר מדפיסים חלק ומדפסת התלת-ממד עוצרת באמצע ההדפסה , מבלי לסיים את החלק, זה יכול להיות בגלל:
- החוט אזל.
- הייתה הפסקת חשמל במהלך תהליך ההדפסה.
- צינור PTFE פגום שיהיה צורך להחליף.
- חוט נביס (ראה סעיף המוקדש לבעיה זו).
- התחממות יתר של המנוע. לחלק מהמדפסות יש מערכות שעוצרות את התהליך כדי למנוע רעות גדולות יותר.
- לחץ נמוך באקסטרודר. נסה ללחוץ את חוט הלהט כנגד המנוע, או שהמצלמה מפעילה את הלחץ הנכון.
פרטים קטנים לא מודפסים
החלק מודפס בסדר, אבל הפרטים הקטנים חסרים; הם לא מודפסים . בעיה זו יכולה לנבוע מ:
- קוטר הזרבובית גדול מדי. השתמש באחד עם קוטר קטן יותר. שימו לב שהרזולוציה היא בדרך כלל 80% מקוטר הזרבובית לכל היותר.
- ודא שהתוכנה מוגדרת כהלכה לקוטר הזרבובית שבה אתה משתמש. ייתכן שיש אי התאמה. אתה יכול אפילו להגדיר זרבובית מעט נמוכה מזו שהתקנת כדי "לרמות" את המדפסת.
- עצב מחדש את היצירה.
הידבקות לקויה של היצירה
כאשר החלק אינו נדבק למשטח ההדפסה , טמפרטורת המשטח עלולה להיות שגויה, או שהחומר המשמש להדפסה או המשטח אינם מתאימים. סיבות אפשריות נוספות כוללות:
- זרבובית רחוקה מדי מהמיטה. התאם את הגובה.
- הדפסת שכבה ראשונה מהירה מדי. האט.
- אם יש לך אוורור שכבה, ייתכן שהוא מקרר את השכבה הראשונה מהר מדי וגורם לבעיה זו.
- הטמפרטורה של המיטה אינה מספקת, הגדר את הטמפרטורה הנכונה לחומר בו אתה משתמש.
- אתה מדפיס עם חומר שצריך מיטה מחוממת ואין לך בסיס מחומם. (אתה יכול להתקין אחד חיצוני)
- חוסר בשוליים, אותם סנפירים שנוצרים כאשר פני השטח של הדמות המודפסת קטנים מדי. סנפירים אלו משפרים את האחיזה. אתה יכול גם לעשות רפסודה, או בסיס מודפס מתחת ליצירה.
חורים לא ממולאים בשכבה האחרונה
כאשר רואים פערים ריקים, כמו שכבות שלא מלאות לחלוטין , אלא משפיעות רק על השכבה האחרונה, אז:
- יכול להיות בגלל תת-שחץ (ראה להלן).
- עקב מחסור בשכבות בגימור. תצטרך להשתמש בשכבות נוספות בעיצוב שלך.
- הגדרת מילוי נמוכה (%). לפעמים משתמשים בהגדרות נמוכות כדי לשמור על נימה, אבל זה גורם לבעיה זו.
- בדקו שלא השתמשתם בתבנית חלת דבש עבור הדגם.
חללים לא ממולאים בשכבות או בחלקים הדקים של החלק
כאשר חסר פלסטיק מהקירות או מחלקים דקים של היצירה , סביר להניח שזה נובע מ:
- הגדרות מילוי פערים מותאמות בצורה גרועה. הגדל את ערך המילוי כדי לשפר את הגימור.
- רוחב היקפי קטן מדי. הגדל את גובה ההיקפים בהגדרות המדפסת שלך. ערך מתאים לרוב הלמינטורים הוא בדרך כלל לשים את אותה מידה כמו קוטר הזרבובית, למשל, אם יש לך 1.75 מ"מ, לשים 1.75.
מנוע אקסטרודר התחמם יתר על המידה
מנוע זה עובד קשה מאוד במהלך ההדפסה, דוחף את הפילמנט קדימה ואחורה ללא הרף. זה גורם לו להתחמם , ולפעמים הטמפרטורה יכולה לעלות יתר על המידה, במיוחד כאשר לאלקטרוניקה אין מערכות למניעת בעיות מסוג זה.
לחלק ממנהלי המנועים יש מערכת ניתוק תרמי שמפסיקה את אספקת החשמל אם הטמפרטורה עולה מדי. פעולה זו תגרום למנועי ציר X ו-Y להסתובב ולהזיז את הפיה או ראש האקסטרודר, אך מנוע האקסטרודר לא יזוז כלל, כך שלא יודפס דבר.
בדקו את מערכת הקירור והמאוורר בחלק זה, ותנו למנוע להתקרר מספר רגעים. בחלק מהמדפסות יש מערכות אוטומטיות שמכבות את המדפסת כדי לאפשר לה להתקרר ולמנוע נזק נוסף.
עיוות או דפורמציה: סיבות ופתרונות
בעיה זו ניתנת לזיהוי בקלות, שכן היא מתרחשת כאשר הדמות נוטה להתעקם ולקבל פינות מעוותות או עקומות לאחר ההדפסה. בעיה זו נובעת בדרך כלל מהפרשי טמפרטורה במהלך תהליך הייצור הנגרמים מהגדרות טמפרטורה שגויות או ממערכת חימום פגומה.
זה נוטה לקרות לעתים קרובות יותר עם ABS, למרות שניתן לתקן זאת באמצעות ABS+ . אם אתם מתכוונים להשתמש ב-ABS קונבנציונלי, כדאי לשקול להשתמש בפריימר כמו 3DLac, וגם ליצור שוליים סביב החלק - אותן כנפי תמיכה שיוסרו מאוחר יותר.
כמו כן, ודאו שאין משבי אוויר קר בחדר, שכן הדבר עלול לגרום לסיב להתמצק מהר יותר ולהתכווצות החומר מהמיטה.
תיקון מדפסת תלת מימד עם שרטוט או שפשוף
התפוררות , או אותם גדילים דקים ומעצבנים של חוט שנדבקים לחתיכה מודפסת, היא בעיה נפוצה נוספת. זה בדרך כלל נובע מכוונון עדין לקוי, הגדרות טמפרטורה שגויות, משיכה לא מספקת או סוג החוט בו נעשה שימוש. אם אי פעם השתמשתם באקדח דבק חם, סביר להניח ששמתם לב כמה נפוצים גדילים אלה, ומשהו דומה קורה עם מדפסות תלת מימד.
כדי לפתור בעיה זו , ודאו שההסרה מופעלת, שמרחק ההסרה נכון, ומהירות ההסרה גם היא נכונה. עם חומרים כמו ABS ו-PLA, מהירות הסרה של 40-60 מ"מ/שנייה ומרחקים של 0.5-1 מ"מ בדרך כלל עובדים היטב עבור שיחול ישיר. אם אתם משתמשים במשחל באודן, עליכם להפחית את המהירות ל-30-50 מ"מ/שנייה ואת המרחק ל-2 מ"מ. אין כלל מדויק, לכן תצטרכו להתנסות עד שתמצאו את ההגדרות הנכונות.
ודאו שמהירות ההיתוך והטמפרטורה מתאימות לחומר בו אתם משתמשים, ושהסיבים אינם לחים. גם זה יכול לגרום לבעיות מסוג זה, במיוחד כאשר הטמפרטורה גבוהה מדי.
מצד שני, זה יכול להיות גם בגלל תנועות גדולות מדי של ראש ההדפסה . לחלק מהמדפסות יש תכונות כמו " מניעת חציית היקפים" כדי למנוע הדפסה על פני שטחים פתוחים והשארת קווים אלה מאחור, שגם זו אפשרות אם מופעלת.
הזרבובית סתומה
פיות הזרבובית נסתמות לעיתים קרובות , וזו אחת הבעיות המעצבנות והשכיחות ביותר במדפסות תלת מימד FDM. זה בדרך כלל מזוהה על ידי רעש מוזר שמגיע מראש האקסטרוזיה, ולפתע הפילמנט מפסיק לבלוט מהפיה.
הסיבות והפתרונות האפשריים הם:
- איכות נימה ירודה, אז כדאי לנסות נימה אחרת באיכות טובה יותר.
- טמפרטורת אקסטרוזיה שגויה. בדוק שהטרמיסטור החם נמצא במקומו ושהטמפרטורה המוגדרת נכונה.
- קטע נימה פגום. משוך החוצה את החוט, חתוך כ-20-30 ס"מ כדי להסיר את החלק הבעייתי וטען מחדש. זה יהיה גם רעיון טוב להעביר מחט או חוד פירסינג כדי לנקות את הזרבובית.
- אם אתם עובדים בסביבות עם הרבה אבק, כמו מחסן תעשייתי, בית מלאכה וכדומה, כדאי להשתמש ב-Oiler, כלומר ספוג עם מעט שמן כדי לנקות את החוט לפני שהוא מגיע למכבש.
הסטת שכבה או תזוזה של שכבה
זה בדרך כלל נובע מתזוזה באחת השכבות לאורך ציר X או Y. סיבות אפשריות ופתרונות לבעיה זו הן:
- ה-hotend זז מהר מדי והמנוע חסר שלבים. להוריד מהירות.
- פרמטרי תאוצה שגויים. אם התעסקת בערכי האצת הקושחה, ייתכן שהזנת את הערכים הלא נכונים. תיקון זה יכול להיות קצת יותר מסובך, וכדאי לבדוק עם ספק הציוד שלך.
- בעיה מכנית או אלקטרונית, כגון בעיות במתח של חגורות השיניים, או בעיות בנהגי הבקרה של מנועי צעד. אם החלפתם לאחרונה את הדרייברים ומאז החלה הגלילה, ייתכן שלא בחרתם את ה-mA הנכון.
כתמים
כאשר רואים כתמים או כתמים של פלסטיק על פני השטח של חפץ, כאילו חלקים קטנים נדבקו לפריט, זה יכול לנבוע משתי סיבות:
- טמפרטורת אקסטרוזיה מוגזמת הגורמת להזיל ריר או טפטוף על החלק ומשאירה עודפים אלו. הגדר את הטמפרטורה המתאימה לחומר המשמש.
- הגדרת נסיגת נימה שגויה.
עודף פלסטיק בצורת טיפה
כאשר אתם רואים שיש עודף פלסטיק על פני השטח של החלק, והעודף הזה מעוצב כמו טיפות (לטשטושים יש צורות כאוטיות יותר), עליכם לבדוק את רכיבי האקסטרודר או ה-hotend, מכיוון שסביר מאוד שהם רופפים:
- זרבובית מושחלת גרועה (יש חרירי אלומיניום או פליז שלא יקבלו הידוק יתר או הפשטה עקב חומר רך).
- מוט לא מהודק כמו שצריך.
צלקות על פני השטח
ייתכן שתראו סימנים, כמו שריטות או חריצים, על פני השטח של האובייקט. במקרה זה, סביר להניח שהפיה משפשפת אותו עקב:
- Homming Z מותאם בצורה גרועה והזרבובית קרובה מדי.
- שחול יתר (ראה סעיפים הבאים).
תחת שחול
כאשר רמת ההבלטה נמוכה מהנורמה, לא נבלט מספיק פילמנט, מה שגורם לבעיות בחלקים, כגון מילוי היקפי לא תקין, פערים בין שכבות ופגמים. הגורמים והפתרונות לבעיה זו הם:
- קוטר נימה שגוי. ודא שאתה משתמש בפילמנט הנכון עבור המדפסת שלך (1.75 מ"מ, 2.85 מ"מ, 3 מ"מ,...).
- מגדיל את פרמטר מכפיל האקסטרודר (מכפיל שחול). זה מצליח לשנות את כמות החומר שחולץ. לדוגמה, אם תעבור מערך 1 ל-1.05, תוציא 5% יותר. עבור PLA מומלץ 0.9, עבור ABS 1.0.
שחול יתר
שיחול מוגזם מייצר יותר מדי פילמנט, מה שגורם לבעיות בשכבות ולתוצאות גרועות באופן כללי. סביר להניח שתראו עודף פלסטיק בחלק העליון של החלק. הסיבות יכולות להיות זהות לאלו של תת-שיחול, אך עקב ערכי פרמטרים בקצה ההפוך (עיינו בסעיף הקודם והתאימו את הפרמטרים בצורה הפוכה, כלומר, הורדת הערך במקום העלאתו).
תחול זרבובית
חלק מהמכונות להוציא פלסטיק חווים דליפות כאשר הן מאוחסנות בטמפרטורות גבוהות, מכיוון שפלסטיק מותך שנותר בתוך התעלות והפיה נוטה לדלוף החוצה. זה ידרוש הכנה ראשונית של הפיה כדי למנוע מהעודף הזה להשפיע על ההדפסה. פתרון פשוט הוא ניקוי יסודי של הפיה לפני ההדפסה כדי להסיר שאריות שעשויות להישאר בפנים.
לחלק מהמדפסות יש תוכניות או פונקציות ספציפיות לכך. אחרות בוחרות לנסות להדפיס עיגול סביב החתיכה כדי להסיר את כל הפלסטיק.
גליות
אם אתם מבחינים שלחלק יש גליות בצדדים שלו , ושהגליות הזו חוזרת על עצמה לאורך כל מבנה האובייקט, אז זה יכול להיות בגלל רפיון או תנועה ליניארית שאינה ישרה לאורך ציר ה-Z. אתם יכולים לבדוק את מצב הציר או המוטות, לוודא שהם ישרים, קונצנטריים עם המנועים, ושהאומים והברגים מהודקים כראוי.
התחממות יתר בחלקים מודפסים
כאשר בחלק מודפס יש פרטים שמתחממים יתר על המידה והפלסטיק נמס ומתעוות , זה יכול להיות בגלל:
- קירור שכבה לא מספיק. שדרג את הקירור או הוסף מערכת קירור נפרדת.
- טמפרטורה גבוהה מדי. הגדר את טמפרטורת האקסטרוזיה הנכונה עבור החומר שבו אתה משתמש.
- מדפיס מהר מדי. הורד את מהירות ההדפסה.
- אם אף אחד מהאפשרויות לעיל לא עבד, אתה יכול לנסות להדפיס מספר חלקים בבת אחת. זה יאפשר לשכבות יותר זמן להתקרר.
דלמינציה באשפרת שרף
התפרקות שרף במדפסות תלת-ממד של שרף נגרמת מגורמים שונים מאשר התפרקות שרף במדפסות פילמנט. בעיה מסוג זה גורמת לשכבות מתקשות להיפרד זו מזו, או להשאיר שברי שרף מוצקים צפים במיכל השרף. הסיבות הנפוצות ביותר כוללות:
- בעיות עם האוריינטציה או הארגון של המודל או בעיות עם התומכים.
- ההדפסה הושהתה במשך יותר משעה.
- מיכל שרף ישן שצריך להחליף.
- פלטפורמת הבנייה רופפת.
- משטחי הריפוי האופטיים הפכו מזוהמים ויש לנקותם או להחליפו.
הדפסת ואקום במדפסת שרף
כאשר רואים חללים ריקים בהדפסים קמורים הפוכים, זה יכול להיות בגלל אפקט יניקה, שלכד אוויר במהלך ההדפסה ומנע את מילוי החלל בשרף. בנוסף, זה יכול להשאיר שאריות שרף מוצקות במיכל, לכן מומלץ לסנן את השרף.
כדי לתקן בעיה זו :
- היעדר חורי ניקוז במודלים התלת מימדיים של חלקים חלולים או קמורים. קדחו חורים בעיצוב התלת מימד כך שיש ניקוז במהלך ההדפסה.
- בעיות התמצאות בדגם. נסו למנוע מהחור להיות שקוע על ידי הימנעות ממילויו באוויר.
תכונה לא מפותחת
זוהי בעיה מוזרה נוספת המתרחשת בכמה מדפסות תלת-ממד העשויות משרף. ייתכן שתראו חללים בתוך החלקים או מאפיינים לא מפותחים , בדרך כלל בצורת צורות דמויות מכתש, משטחים מחוספסים, קצוות חדים או שכבה של שרף מוקשה בתחתית מיכל השרף.
זה קורה רק במדפסות SLA כאשר חלק מהחלק נדבק לתחתית מיכל השרף וחוסם חלקית את הלייזר או מקור האור המשמש לריפוי, ומונע ממנו להגיע לשכבה הבאה. הפתרון יכול להיות:
- פסולת או נזק למיכל השרף. נצטרך לראות אם הם רק שרידים שניתן להסיר על ידי סינון השרף וניקוי המיכל או שהם נזקים שיאלצו אותך להחליף את המיכל.
- זה יכול להיות גם בגלל השימוש בשרף סטנדרטי מעונן. נסה סוג אחר של שרף במקרה זה.
- בדוק את המשטחים האופטיים, שהם אינם מלוכלכים או מזוהמים. זה יכול גם לגרום לבעיה זו.
- סביר להניח שזה יכול להיות גם בגלל בעיית התמצאות או תמיכה של מודל התלת-ממד. זה חייב להיבדק בעיצוב CAD.
חורים או חתכים
כאשר נראים חורים (כמו מנהרות קטנות דרך היצירה) או חתכים באזורים מסוימים של היצירה, הדבר יכול לנבוע מכמה סיבות:
- פסולת על משטח מיכל שרף או חלון אופטי, או משטחים אופטיים אחרים. זה יאלץ אותך לנקות את החלק המושפע כדי לתקן את הבעיה.
- שריטות או פגמים על פני מיכל השרף או על כל אלמנט אופטי. זה יחייב להחליף את האלמנט השרוט.
סדקים מופיעים בשכבה הראשונה
אם אתם מבחינים במעין סדק פתוח או מראה דמוי זימים בשכבה הראשונה, כאילו כל שורה מודפסת מתקלפת מהקו הסמוך לה או מהבסיס:
- גובה השכבה הראשונה גבוה מדי. התאם את פלטפורמת הבנייה.
- טמפרטורת השכבה הראשונה נמוכה מדי. הגדר את הטמפרטורה המתאימה לחומר שבו אתה משתמש.
- אם אף אחד מהאמור לעיל, הגדל את רוחב הקו של השכבה הראשונה.
פלדו
קילוף הוא פגם במדפסות שרף. הוא יוצר פתיתי חתיכות או פרופילים אופקיים הבולטים מפני השטח של החלק המודפס. חלקם עשויים להתנתק במהלך תהליך ההדפסה, בעוד שאחרים נשארים מחוברים. אלו שמתנתקים יכולים לצוף במיכל השרף ולחסום את החשיפה, ולגרום לפגמים בשכבות אחרות. הפתרון יכלול:
- פג תוקף השרף.
- נזק, פסולת או עכירות במיכל השרף. בדוק/החלף מיכל ושרף מסנן.
- זרימת שרף מוגבלת על ידי כיוון לקוי של הדגם או תומכים צפופים מדי.
חספוס או פריחה
סביר להניח שתראו חלקים מוגמרים עם בעיות חספוס פני השטח , כגון קמטים, קצוות לא אחידים, בליטות בצד אחד או יותר וכו'. בעיה זו במדפסות שרף נובעת מ:
- שרף שפג תוקפו.
- נזק, פסולת או עכירות במיכל השרף. בדוק/החלף מיכל ושרף מסנן.
- זרימת שרף מוגבלת על ידי כיוון לקוי של הדגם או תומכים צפופים מדי.
- משטחים אופטיים מזוהמים לניקוי.
דחיסת יתר
המונח "דחיסה יתר" מתאר פגם בחלקים מודפסים בשרף. פגם זה מתרחש כאשר הרווח בין לוח הבנייה לסרט השרף הגמיש קטן מדי, מה שגורם לשכבות הראשוניות להיות דקות מדי ולהיראות צפופות. זה גם מקשה על הפרדת החלק מלוח הבנייה, וכתוצאה מכך בסיסים שטוחים יותר וקצוות קצרים מהרגיל. כדי לתקן זאת, בדקו את מיקום הסרט.
חוסר הדבקה במדפסת תלת מימד שרף
כאשר הדפסים נפרדים חלקית או מלאה ממשטח ההדפסה, הדבר מצביע על בעיית הידבקות. זה יכול להיגרם על ידי:
- צלחת שרף מעובדת בתחתית המיכל (חוסר הידבקות מלאה) להסרה.
- הדפס ללא בסיס או משטח מתאים.
- שכבת האחיזה הראשונה קטנה מדי כדי לתמוך במשקל החלק.
- נזק, פסולת או עכירות במיכל השרף. סנן, נקה או החלף שרף.
- משטחים אופטיים מזוהמים לניקוי.
- מרווח מוגזם בין בסיס ההדפסה לשכבה האלסטית או הסרט האלסטי של מיכל השרף.
צלליות על בסיס ההדפסה (מדפסת תלת מימד שרף)
ייתכן שנתקלתם מדי פעם בצלליות של חלקים מודפסים על משטח הבנייה . שכבה או שארית עם צורה נדבקת לבסיס, בעוד ששאר החלק לא מודפס או שהתנתק וכעת נמצא במיכל השרף. במקרים אלה, הסיבות הנפוצות הן:
- משטחים אופטיים המזוהמים עם סוג כלשהו של לכלוך, פסולת או אבק. יש לזכור שלמרות שחלקיקים אלו יכולים לחסום את הקורה, לרוב יש לשכבות הראשונות תהליך אשפרה ארוך יותר, כך שייתכן שהשכבות הראשונות הללו ייווצרו ולא את שאר החלק.
- זה יכול להיות גם בגלל פסולת, נזק או עכירות במיכל השרף.
- בדקו גם את מצב החלון האקרילי של מיכל השרף.
- והמראה הראשית.
בורג הרמה הגיע לגבול שלו
כשאתם מנסים לפלס את הבסיס, ייתכן שתגלו שבורג הכוונון הגיע לקצה גבול היכולת שלו בכיוון אחד. במקרה כזה, תוכלו להחזיר מעט מהלך על ידי שחרור הבורג שנוגע בקצה מהלך ציר ה-Z. היזהרו עם הבסיס אם הוא עשוי מזכוכית, מכיוון שהפיה עלולה ליפול פתאום ולשבור אותה.
פרש קודי שגיאה של מדפסת תלת מימד
אם אתם רואים קוד שגיאה על מסך ה-LCD של המדפסת, ייתכן שהוא לא מספק מספיק מידע כדי לזהות את הבעיה. יתר על כן, לכל מותג ודגם יכולים להיות קודי שגיאה שונים. לכן, כדי לפרש את הקוד, עליכם לעיין במדריך המדפסת שלכם בסעיף פתרון בעיות.
למידע נוסף
- מדפסות תלת מימד שרף הטובות ביותר
- סורק תלת מימד
- חוטים ושרף למדפסות תלת מימד
- מדפסות תלת מימד תעשייתיות הטובות ביותר
- מדפסות התלת מימד הטובות ביותר לבית
- מדפסות התלת מימד הזולות הטובות ביותר
- כיצד לבחור את מדפסת התלת מימד הטובה ביותר
- הכל על פורמטים של STL ותלת מימד
- סוגי מדפסות תלת מימד
- מדריך תחילת העבודה להדפסת תלת מימד